Inspección visual con IA: cómo funciona y dónde se aplica en la industria
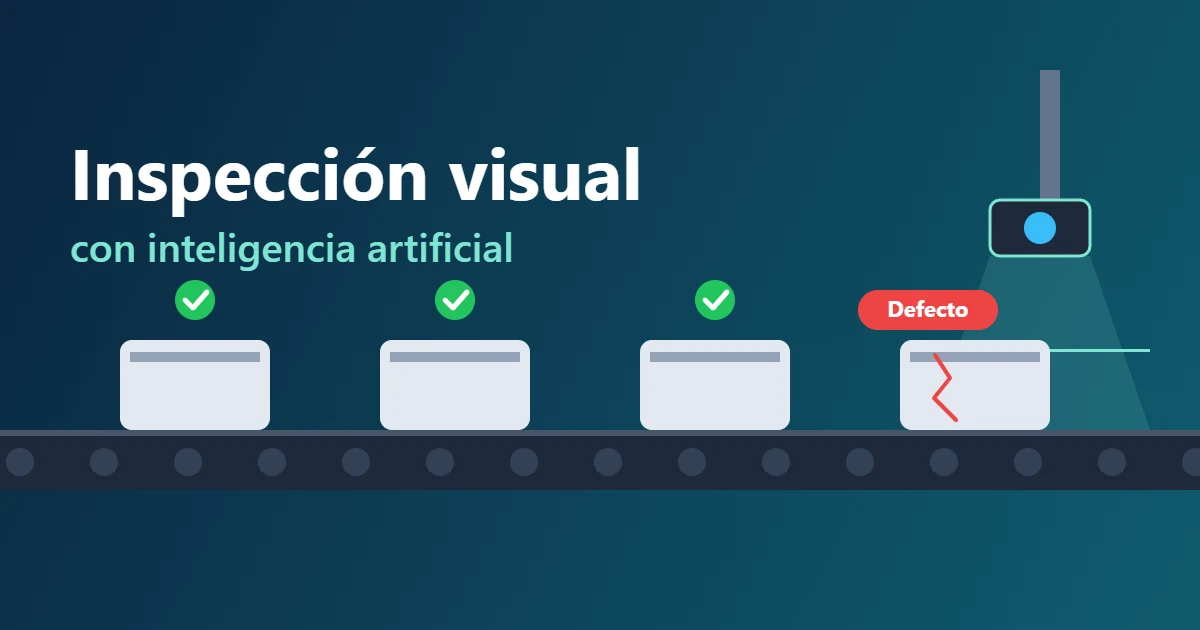
La inspección visual con inteligencia artificial usa cámaras y modelos de visión artificial para detectar defectos en un producto o en una línea de producción. Un sistema entrenado con imágenes de piezas correctas y defectuosas puede marcar rayaduras, soldaduras mal hechas, etiquetas torcidas o piezas que faltan, al ritmo de la línea. Para entender la base técnica de esta inspección, revisa la guía sobre inteligencia artificial.
Cómo funciona en la práctica
El proceso suele tener cuatro partes: una cámara o varias que capturan la pieza con buena iluminación; un modelo que compara la imagen con lo que debería ser; una regla que decide si la pieza pasa, se revisa o se rechaza; y un registro de resultados para analizar tendencias. La calidad de la iluminación y de las imágenes de entrenamiento suele pesar más que la complejidad del modelo.
Qué detecta bien y qué no
Funciona bien con defectos visibles y repetibles, como manchas, grietas o componentes colocados en posición incorrecta. Le cuesta más lo que solo se percibe al tacto o con el sonido, y los defectos muy raros, porque hay pocas imágenes para entrenar. Por eso, al principio, suele usarse como apoyo a la inspección humana y no como sustituto total.
Dónde se aplica en la industria
Es más frecuente en la fabricación de componentes electrónicos, en la revisión de soldaduras y acabados en el sector automotriz y en el control de etiquetas y envases en alimentación y farmacia. En todos esos casos, lo valioso es revisar cada pieza, no solo una muestra, al ritmo de la línea. Si te interesa cómo se aprovechan los datos de las máquinas, lee también mantenimiento predictivo en fábricas.
Qué necesitas antes de empezar
- Un defecto bien definido: “pieza mala” es vago; “rayadura de más de cierta longitud en la cara visible” se puede enseñar a un modelo.
- Imágenes representativas: deben incluir variaciones reales de turno, de lote, de iluminación y de posición de la pieza.
- Un punto de captura estable: la cámara, la distancia y la luz deben repetirse. Un cambio de iluminación puede arruinar un modelo bien entrenado.
- Un criterio de calidad acordado: si dos inspectores humanos discrepan sobre lo que es un defecto, el sistema heredará esa duda.
- Un plan para las excepciones: qué hace la línea cuando el sistema duda y quién revisa esas piezas.
Cómo medir si funciona
Compara el sistema con la inspección humana en las mismas piezas. Registra cuántos defectos reales detecta, cuántas piezas buenas rechaza y cuántas veces pide revisión. Un sistema que rechaza demasiadas piezas buenas genera desperdicio; uno que deja pasar defectos pone en riesgo al cliente. El equilibrio depende del coste de cada error en tu proceso, no de una cifra universal.
Revisa los resultados por turno y por lote, no solo el promedio. Si el rendimiento baja en un turno concreto, suele indicar un problema de iluminación o de captura, no del modelo.
Errores frecuentes
- Entrenar con pocas imágenes de defectos poco comunes y esperar que el sistema los reconozca.
- Probar solo con piezas ideales y no con las condiciones reales de la línea.
- No volver a evaluar el sistema cuando cambia un proveedor, un material o un acabado.
- Tratar la inspección automática como sustituta total del control de calidad, en lugar de una herramienta que apoya al equipo.
Si estás valorando más aplicaciones de IA en planta, automatización industrial con IA reúne otros usos, y OEE industrial explica cómo medir el efecto sobre la productividad.
Diferencias entre inspección manual y automática
La inspección manual tiene una ventaja clara: una persona entiende contextos que el sistema no ve, como un cambio de proveedor de material o un defecto que nunca se había visto. La automática gana en constancia: no se cansa, no cambia de criterio entre turnos y registra cada pieza. Lo más útil suele ser combinarlas, con el sistema marcando las piezas dudosas y una persona decidiendo sobre ellas.
Errores que generan falsas alarmas
- Iluminación que cambia con la hora o con la temporada, porque entra luz natural a la línea.
- Piezas con reflejos o acabados brillantes que el modelo confunde con un defecto.
- Cambios de posición de la pieza sobre la cinta que no se contemplaron en el entrenamiento.
- Umbrales de decisión que nadie revisó desde la puesta en marcha.
Cada falsa alarma tiene una causa identificable. Anótalas durante el piloto y agrúpalas: casi siempre se repiten tres o cuatro causas, y corregirlas mejora el resultado más que cambiar de modelo.
Qué conviene preguntar a un proveedor
- ¿Con qué imágenes de defectos se entrenó el sistema, y de qué líneas?
- ¿Cómo se reentrena cuando cambia el producto o el proveedor de material?
- ¿Qué pasa con las piezas que el sistema no puede clasificar con seguridad?
- ¿Qué datos se guardan, durante cuánto tiempo y quién puede acceder a ellos?
- ¿Qué costes aparecen después de la compra: licencias, mantenimiento y reentrenamientos?
Las respuestas a estas preguntas dicen más sobre el éxito del proyecto que cualquier demostración en condiciones ideales.
Para contexto sobre cómo se mide la productividad de una línea, consulta OEE industrial. Y si el proyecto forma parte de un plan más amplio, la guía cómo implementar inteligencia artificial en empresas explica el orden de los pasos.
Pasos para un primer proyecto
Empieza por una sola línea y un defecto concreto. Reúne imágenes de piezas buenas y malas durante unas semanas, define con el equipo de calidad qué cuenta como defecto y mide dos errores: piezas buenas rechazadas (falsos positivos) y defectos que pasan (falsos negativos). Solo después decide si conviene ampliar el sistema. Para el contexto industrial, lee cómo implementar IA en empresas y cómo se analizan datos en tiempo real con IA.